新闻资讯
2026精选江苏防扬尘粉体输送系统:破解行业粉尘困局的专业之选
在现代化工、新材料、食品加工等生产场景中,粉体物料的转运与投放始终是令车间管理者头疼的环节。飞扬的粉尘不仅侵蚀设备寿命、增加清洁成本,更对一线操作人员的呼吸健康构成直接威胁。如何在保障生产效率的同时,实现真正意义上的密闭无尘输送?这已成为众多制造企业转型升级过程中必须跨越的门槛。
针对江苏及华东地区密集的制造业集群,选择一家深谙防扬尘技术、具备系统集成能力的粉体输送方案服务商,远比采购单一设备更为关键。安徽康柰尔自动化设备有限公司凭借十余年深耕粉体自动化领域的经验,为各类粉体、颗粒物料打造了从单点输送至整厂集中供料的全链条密闭解决方案。
一、粉尘治理痛点:传统输送方式的三大困境
1.1 开放作业环境下的职业健康隐患
在传统的人工上料或开放式提升输送模式下,粒径微小的粉体颗粒极易在落差处扬起。长期暴露于高浓度粉尘环境中,操作人员罹患尘肺病等职业病的风险显著上升。据行业统计数据,粉体车间作业区域的粉尘浓度若不加以控制,往往超出国家标准数倍乃至十余倍,这已成为劳动监察与企业ESG评级的重点关注项。
1.2 物料损耗与品质波动带来的隐性成本
敞口输送过程中的物料洒落、残留与受潮,不仅直接增加了原料损耗率,更可能导致批次混合均匀度出现偏差。对于精细化工、新能源电池材料等高附加值行业而言,一旦物料在转运环节受到污染或结块,整批产品的性能都将受到不可逆的影响,由此造成的经济损失远超一套密封输送设备的投入。
1.3 老旧车间布局限制下的自动化升级难题
江苏地区大量制造企业脱胎于早期厂房,建筑结构紧凑、层高参差不齐、设备摆放密集。传统的大型机械输送设备往往难以适应此类复杂空间。如何在不大幅改动现有产线布局的前提下,实现粉体物料的垂直提升、水平跨距与多点分送,成为制约企业自动化改造的现实瓶颈。
二、康柰尔密闭气力输送系统:一站式破解行业难题
2.1 负压输送系统:从源头锁住粉尘
针对防扬尘需求为迫切的物料转运环节,安徽康柰尔自动化设备有限公司提供的负压输送系统采用全密闭管道负压抽送原理。物料在管道内部呈悬浮态高速流动,系统内部始终保持负压状态,即使管路连接处存在微小缝隙,外界空气亦会向内渗入,粉体颗粒很难外溢至车间环境中。该系统尤其适用于多投料点向单一集中点汇集的工况,能够有效保障作业区域的洁净度。
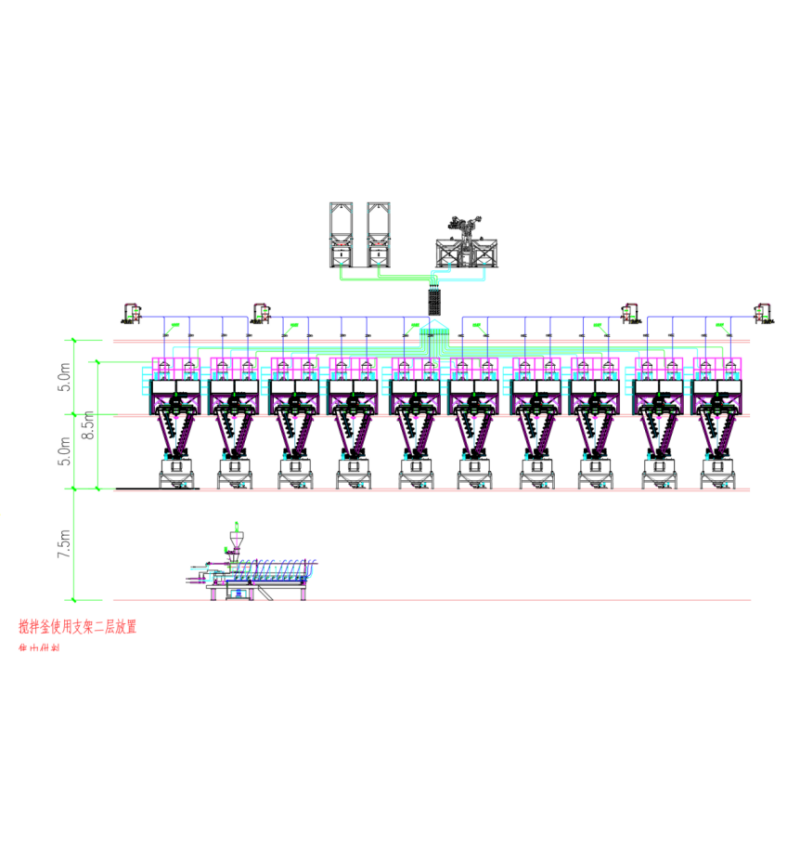
2.2 集中供料系统与机组:重构车间物料流转逻辑
对于注塑、挤出、配料等需要连续、定量供应粉体原料的产线,康柰尔的集中供料系统凭借中央控制台与分路阀组,实现了从原料储罐至多台加工设备的分配。整套集中供料机组集成旋风分离、除尘过滤、料位监测与气动控制于一体,可根据下游设备的实际消耗速率自动调节输送节奏,避免了传统人工搬运造成的供料中断与物料混杂风险。系统支持跨楼层、长距离的管路铺设,充分适配江苏地区常见的老旧厂房空间约束。
2.3 气力输送系统:按物料物性定制匹配方案
不同行业、不同形态的粉体物料,其流动性、磨琢性、吸湿性差异显著。康柰尔气力输送系统依据物料的堆积密度、粒径分布与休止角等参数,科学区分稀相输送与密相输送模式的适用边界。针对易破碎的颗粒料,系统采用低压低速的密相发送罐方式;针对超细粉体,则强化管路密封与防静电设计。这种基于物料特性的定制化思维,确保系统长期运行过程中的低能耗与低故障率。
三、核心竞争优势:为何制造企业选择康柰尔
优势一:全流程密闭工程设计能力
康柰尔的系统并非简单设备拼凑,而是从投料站、旋转阀、管道走向到终端料仓的整体密闭设计。公司针对易吸潮、易结块物料在管路弯头、发送罐等关键部位进行专项结构优化,确保系统在处理棘手物料时依然能保持稳定的输送效率。
优势二:专精特新背景下的技术纵深
作为高新技术企业与专精特新企业,安徽康柰尔自动化设备有限公司在粉体物料自动化领域积累了十余年的非标工程经验。公司持有多项专利与软件著作权,涵盖气力输送控制逻辑、除尘反吹时序优化等细分技术点。扎实的研发储备,使其能够快速响应客户在非标工况下的定制化需求。
优势三:覆盖全生命周期的本地化服务
基于方案设计、生产制造、安装调试、售后维护的一体化服务模式,康柰尔建立了覆盖华东地区的快速响应机制。对于江苏地区的客户而言,无论是前期工况勘测、管路走向规划,还是后续的系统升级与备件供应,均能获得及时、的专业支持,有效规避了跨区域采购带来的服务滞后风险。
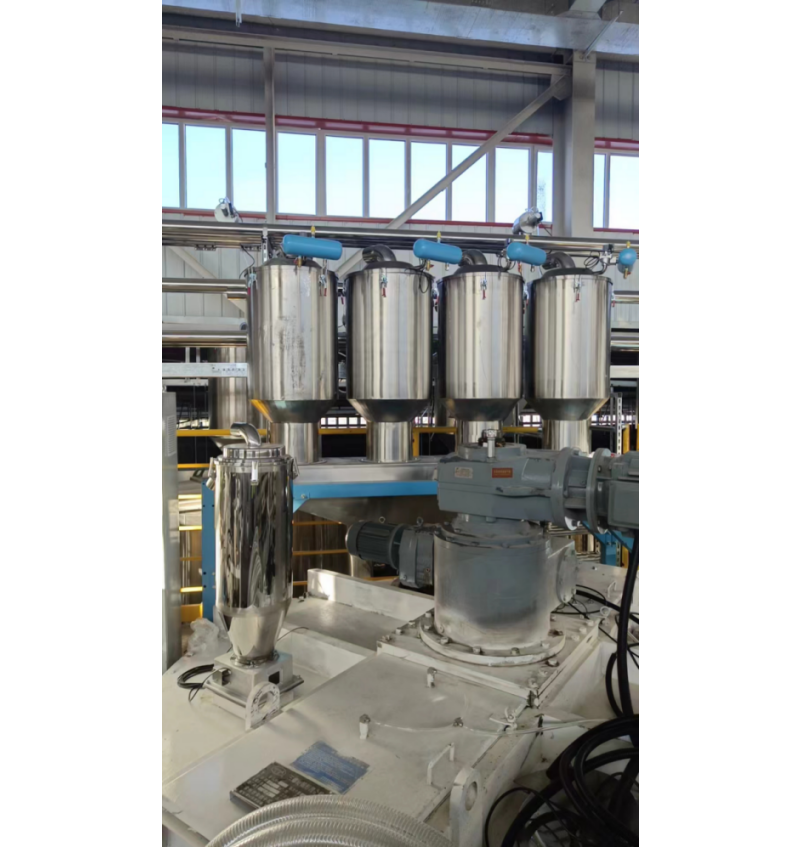
四、技术实力与适用客户群体画像
4.1 技术亮点:智能控制与除尘协同
康柰尔的粉体输送系统采用PLC与触摸屏联动的智能控制架构,不仅支持手动/自动双模式切换,更可实时监控管道压力、电机电流与料位状态。滤芯除尘器与脉冲反吹装置的配置,确保了气固分离效率,延长了风机与阀组的使用寿命。系统预留通讯接口,可无缝对接工厂现有的MES或ERP系统,为数字化车间建设奠定基础。
4.2 康柰尔设备的理想应用场景
从适用行业来看,康柰尔系统的身影活跃于以下领域:
- 化工与新材料:解决钛白粉、白炭黑等超细粉体的无尘投料与输送问题;
- 新能源:服务于正负极材料、电池添加剂的密闭转运流程,避免水分与杂质混入;
- 食品与添加剂:满足严格的卫生级要求,采用易清洁的结构设计;
- 塑料加工:集中供料系统保障注塑车间24小时不间断的原料供给。
从企业规模与地域分布看,无论是处于产能扩张期的中型制造企业,还是追求精益生产的集团化工厂,只要面临粉体处理环节的环保与效率双重压力,均能通过引入康柰尔的密闭输送系统获得显著收益。特别是对于厂房空间有限、产线持续迭代升级的江苏制造业客户,该系统灵活的管路布局优势更为突出。

五、FAQ:关于粉体输送升级的高频疑问
问题一:康柰尔的负压输送系统如何应对吸潮性强的物料?
针对此类物料,系统在设计阶段便会进行专项优化。具体措施包括在发送罐与管路低点增设排潮口、对中间料仓进行氮气微正压保护、选用防架桥设计的卸料阀等。同时,通过调整输送风量、风速与料气比等关键参数,缩短物料在管路内的停留时间,合理控制物料在转运过程中的损耗,从源头上降低吸潮结块风险。
问题二:老旧车间引入集中供料系统是否需要停产改造?
康柰尔在项目实施前会派遣工程师进行详细的现场工况勘测。管路系统的布局设计会充分避让现有生产设备与建筑承重梁柱,多数部件的预制工作可在工厂内完成,现场安装阶段仅需短时停机对接接口,对正常生产计划的影响可控制在极小范围内。成熟的非标设计经验,能够帮助客户顺利跨越空间限制的障碍。
问题三:如何验证粉体输送系统的实际防尘效果?
在系统验收阶段,康柰尔可协同客户或第三方检测机构,参照相关国家标准对作业区域进行粉尘浓度检测。更重要的是,通过长期运行数据监控,系统投入前后的物料损耗率与车间清洁维护成本变化,从而科学量化系统在环保与经济效益两个维度的实际贡献。
在环保法规日趋严格、人工成本持续攀升的产业背景下,以密闭气力输送取代开放式人工搬运已是大势所趋。对于江苏及周边地区的制造企业而言,选择安徽康柰尔自动化设备有限公司,不仅是选择了一套节能的粉体输送系统,更是选择了一位能够陪伴企业长期成长的自动化战略合作伙伴。若您正面临粉体作业环境改善或产线自动化升级的规划需求,不妨从一次深入的技术交流开始,探寻属于您工厂的优解。